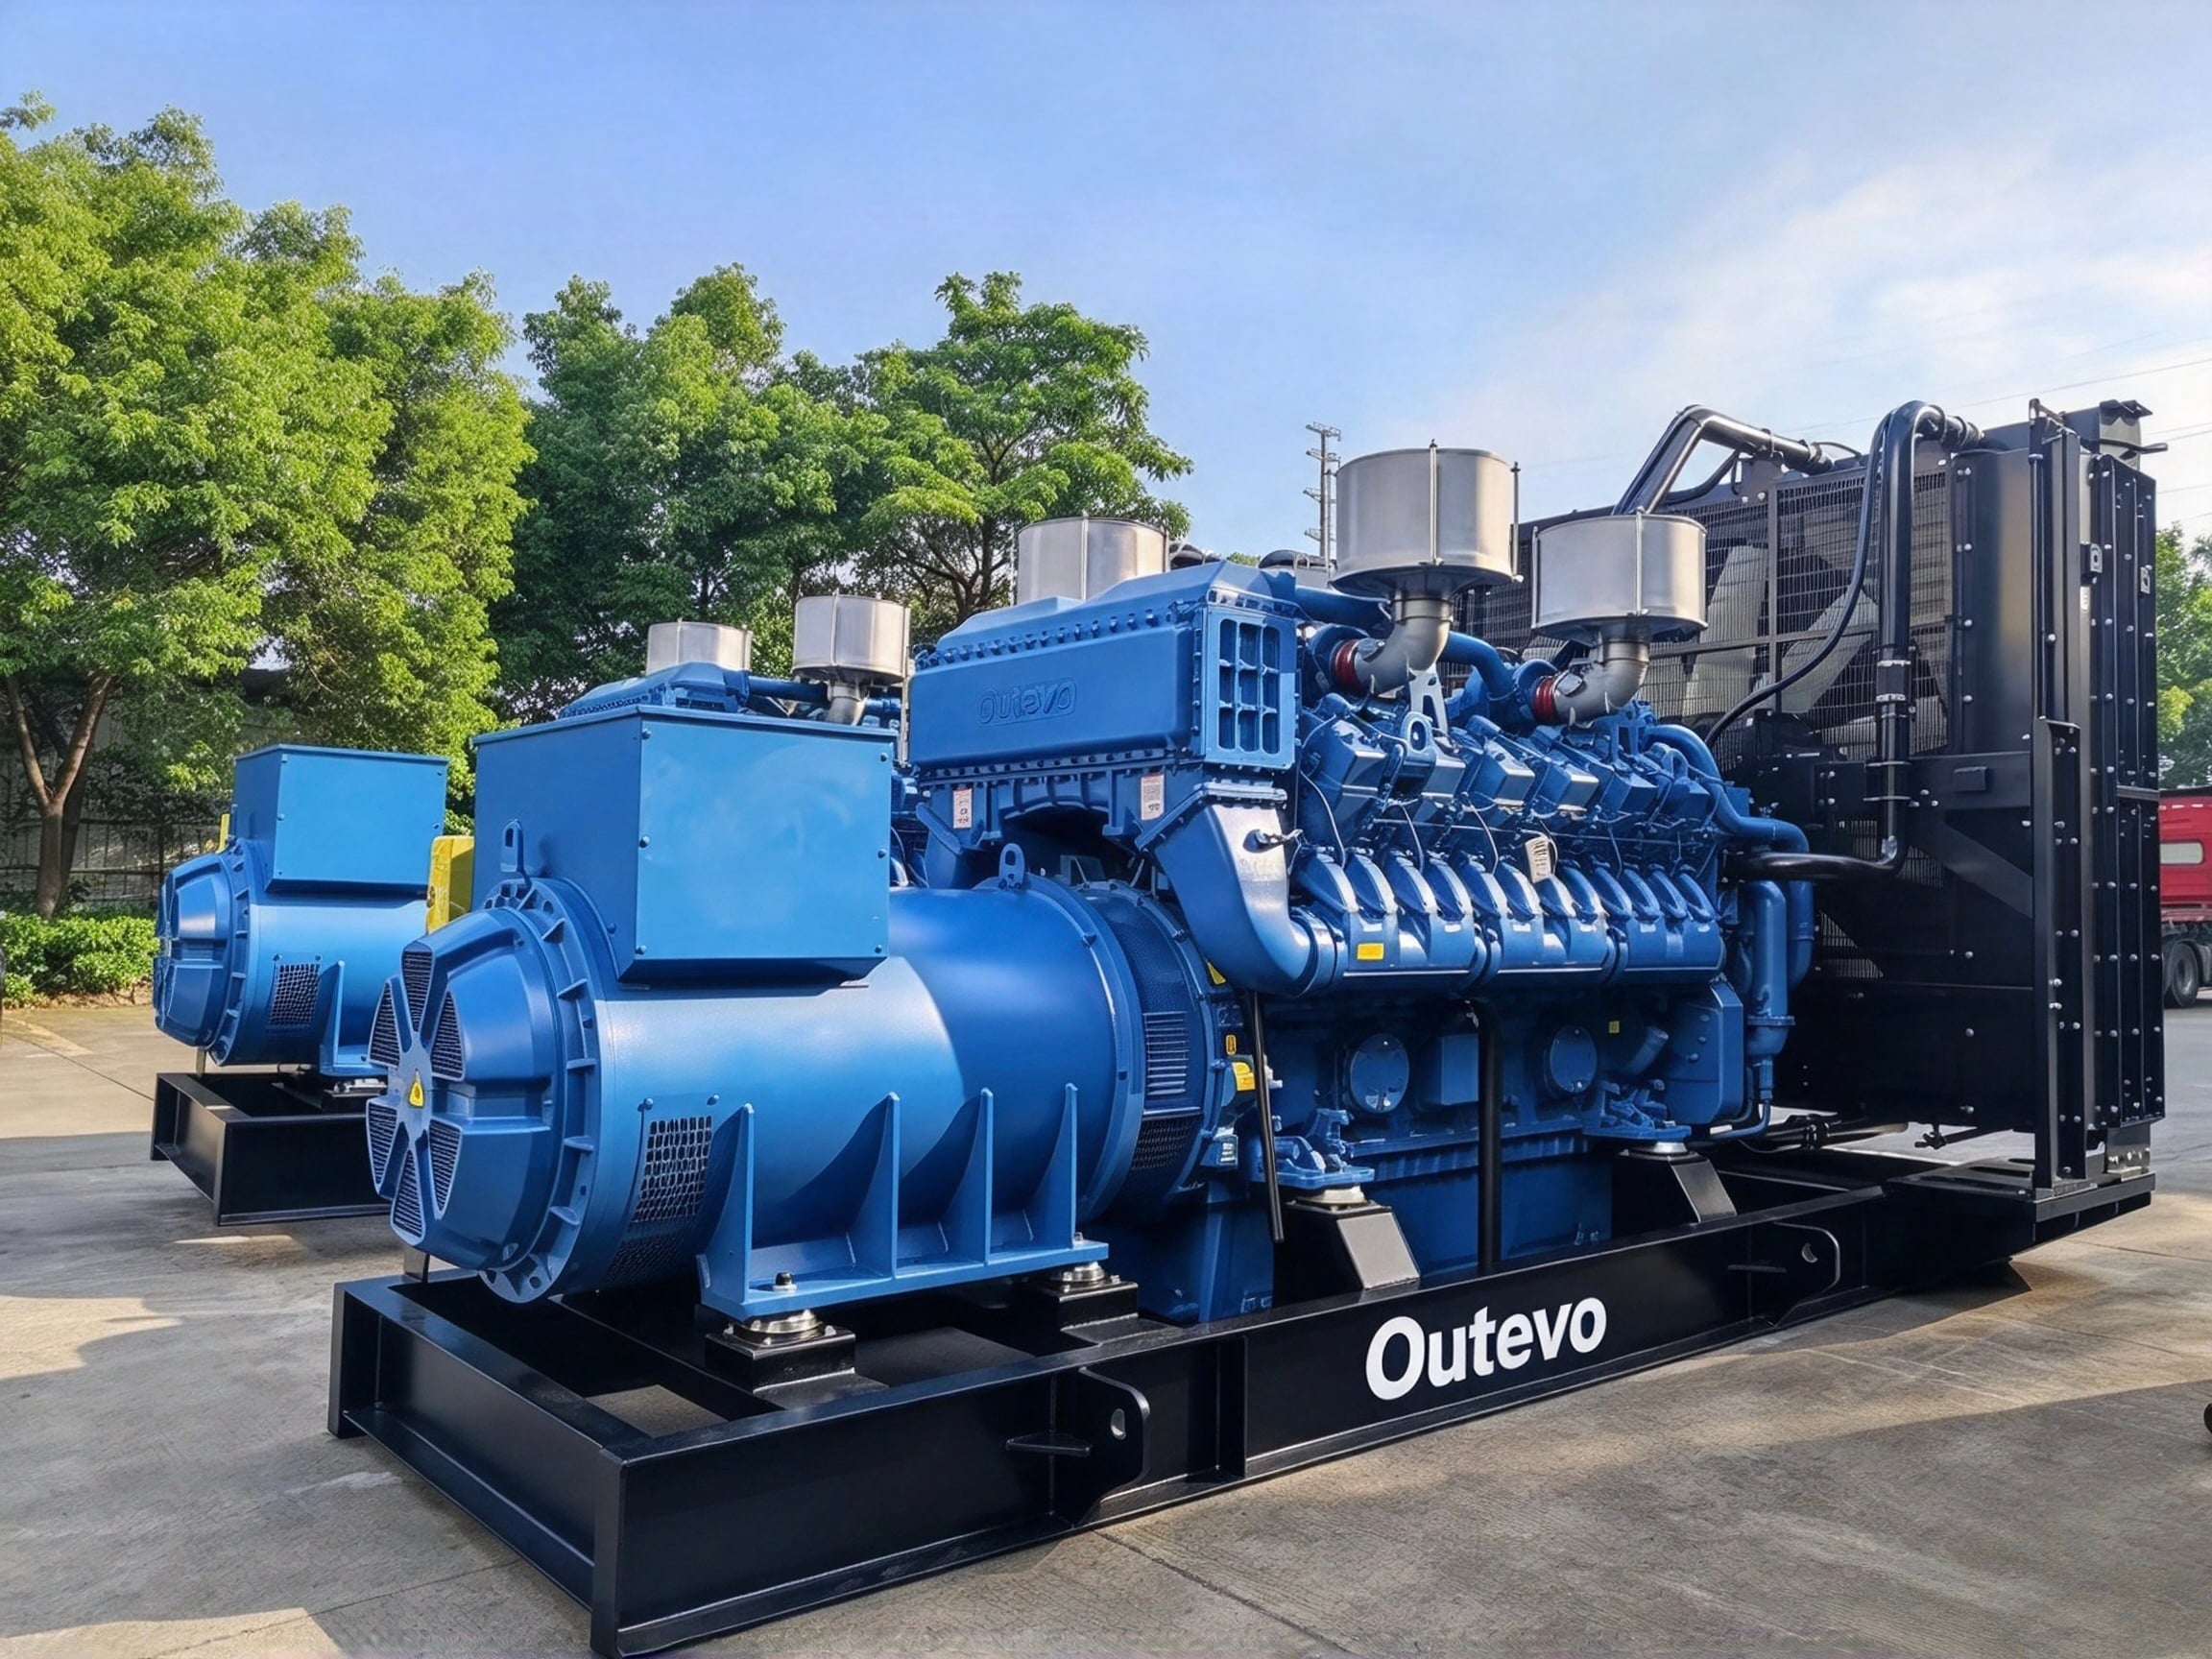
أو مجموعات المولدات الديزل الثقيلة، فإن التلامس المباشر المعدني بين المكونات المتحركة، ومنها عمود المرفق وقضبان التوصيل وعمود الكامات، يؤدي إلى تلف تآكلي شديد. والغرض الأساسي من التزييت هو تكوين أغشية زيتية واقية عبر آليات فيزيائية وكيميائية مشتركة، مما يحوّل الاحتكاك الجاف المدمِّر إلى احتكاك سائل منخفض المقاومة.
يتعاون تأثيران فيزيائيان مختلفان لتكوين أغشية الزيت، ومن المهم جدًّا ألا يُخلط بينهما:
والضغط الهيدروستاتيكي لتوريد الزيت شرطٌ مسبقٌ لتكوين الغشاء الهيدروديناميكي، ومع ذلك فإن ضغط التوريد نفسه ليس ضغطًا هيدروديناميكيًّا عند حساب سعة تحمل التحميل، يركّز المهندسون على سرعة الدوران ولزوجة المادة التشحيمية وهندسة الفراغات. وعند تحديد أبعاد دوائر تزويد الزيت، تصبح ضغط المضخة ومعدل التدفق المتغيرين الرئيسيين. وهذه تنتمي إلى تخصصين منفصلين: نقل السوائل والتشحيم الهيدرودايناميكي.
ويجب توفر ثلاثة شروط لتحقيق فيلم زيت هيدرودايناميكي مستقر:
وعند دوران العمود، يُسحب الزيت إلى داخل الفراغ المتدرج على شكل إسفين. ويتكوّن ضغطٌ داخل هذه المنطقة يرفع المحورَ ويفصل الأسطح المتلامسة، ما يؤدي إلى تحقيق اهتراءٍ يكاد يكون معدومًا في ظل التشحيم السائل المثالي.
تطبَّق ظاهرة التزييت الهيدروديناميكي المُعزَّز (EHL) على مناطق التلامس شديدة التحميل، مثل نتوءات عمود الكامات، حيث يمكن أن تتجاوز إجهاد التلامس ١ غيغاباسكال. وتحت الضغط الشديد، تتعرَّض الأسطح المعدنية للتشوه المرن المحلي، بينما تزداد لزوجة مادة التزييت بشكل أسي مع ازدياد الضغط (أي تأثير ازدياد اللزوجة بالضغط). وتؤدي هذه التأثيرات مجتمعةً إلى تشكُّل فيلم زيت واقٍ فائق الرقة يبلغ سمكه نحو ١ مايكرومتر، مما يضمن التشغيل الموثوق لمنظومة صمامات محركات المولدات.
عدد سومرفيلد هو مؤشر مركَّب يدمج درجة حرارة التشغيل والسرعة الدورانية ولزوجة مادة التزييت ومسافة التخليص في المحمل.
تُعد نسبة لامبدا المعيار الحاسم لتقييم حالة التزييت:
جودة تشطيب السطح تحدد مدى تحمل أزواج الاحتكاك عند عدم كفاية سماكة فيلم الزيت. وتتيح عمليات التشغيل الدقيقة الحديثة للمحركات المولِّدة الحفاظ على نسبة لامدا آمنة تتراوح بين ١٫٥ و٢٫٠ حتى عند السرعة الابتدائية.
التزييت بالرش الحقيقي في محركات المولدات الثقيلة الحديثة يعمل عندما يتسرب الزيت المضغوط عبر فجوة تحمل طرف العمود المرفقي في قضبان التوصيل. وتوجّه القوة الطاردة المركزية هذا الزيت نحو جدار بطانة الأسطوانة. وهذا يختلف جوهريًّا عن التصاميم البدائية التي يغمر فيها عمود المرفق زيت الحوض؛ ويجب تجنُّب غمر عمود المرفق لزيت الحوض تمامًا.
ضباب الزيت هو منتج ثانوي يتكون عندما تصطدم نوافير الزيت عالي السرعة بأسطح صلبة وتنقسم إلى قطرات دقيقة معلَّقة. وهو ليس نظام تزييت مخصصًا أو مستقلًّا.
قاعدة الموقع الحرجة: يجب أن يضمن أقصى مستوى آمن لزيت الحوض ألاّ تلامس مكوّنات عمود المرفق الدوارة سطح الزيت أبدًا، حتى عند ميل قاعدة المولد.
يحدث تزييت الحدود محليًّا حيث يفشل ضغط التزييت الهيدروديناميكي. وتشمل المواقع الشائعة مناطق السكون في المحامل، ونقاط تماس الكامات عالية الإجهاد، ونقاط انعكاس حلقات المكبس، ومحور المكبس، والمحامل في شواحن التربو أثناء التشغيل الأولي والإيقاف.
توفر إضافات مقاومة البلى ثلاث طبقات من الحماية التدريجية:
يُعَدُّ الحمل الحراري العامل المهيمن على أداء حلقات المكبس. وعند النقطة العليا للموضع الميت، قد تتجاوز درجة حرارة سطح البطانة ٢٥٠°م، ما يؤدي إلى تبخر الزيت وتحوُّله إلى كربون. ويحدد الحمل الحراري إمكانية وجود فيلم زيتي واستمرارية فعالية الحماية المقدمة من المضافات.
وتؤدي السرعة الدورانية دور المنظم غير المباشر. فهي تتحكم في زمن التوقف عند نقطة الانعكاس ومقدار زيت الرش المُزوَّد. وأخطر ظروف التشغيل للمولِّدات هي السرعة المنخفضة مع حمل مستمر مرتفع . فالسرعة المنخفضة تقلل من توصيل زيت الرش والتبريد، بينما يدفع الحمل المرتفع بدرجة حرارة البطانة نحو الارتفاع. ويتلاشى فيلم الحماية المكوَّن من المضافات قبل أن يُستعاد، ما يرفع خطر خدش الأسطوانة بشكل كبير.
وتشمل تدابير التخفيف: نحت سطح البطانة الأسطوانية بنمط متقاطع لتخزين الزيت، وطلاءات صلبة مثل الكروم أو طلاء DLC على أسطح الحلقات، ورشّ زيت تبريد المكبس لتوفير تحكُّم حراري نشط.
الطين هو رواسب لزجة هلامية تلتصق في الغالب بأسطح المعادن بدلًا من أن تطفو بحرية في تيار الزيت. وتبلغ درجة ترشيح مرشحات زيت التزييت القياسية ٢٠–٤٠ ميكرومتر. أما جسيمات الطين التي تتراوح أحجامها بين ٠٫١–١ ميكرومتر فتعبر المرشحات بسهولة. ولا يمكن للمرشحات إزالة الطين الملتصق بالفعل بأسطح المكونات. وإذا انسدّ المرشح، فإن صمام التفاف يفتح، ما يعرّض النظام لمخاطر تلوث أكبر.
ويتمثل الدفاع الرئيسي في مضافات المنظفات والمُفرِّقات الموجودة في زيت التزييت. وهذه المضافات تغلف مقدّمات الطين وتحتفظ بها عالقةً في الزيت، بحيث تُزال الملوثات عند تغيير الزيت حسب الجدول المحدَّد. ولا يكفي الترشيح وحده لتحقيق ذلك.
وتستطيع المرشحات المركبة المتقدمة المستخدمة في محركات كامينز التقاط جسيمات الطين العالقة كإجراء وقائي، لكنها لا تستطيع إزالة الرواسب المحترقة بشدة والملتصقة بإحكام. أما التراكم الشديد للكربون والطين فيتطلب تنظيفًا كيميائيًّا أو إزالةً ميكانيكية أثناء الصيانة الشاملة.
لا يمكن لمضخة التزييت المبدئي أن تحل محل التزييت الهيدروديناميكي. وغرضها الرئيسي هو ضمان ازدياد الضغط الهيدروديناميكي بشكلٍ موثوقٍ فور بدء دوران المحرك.
الوظائف الثلاث الأساسية:
يكتسب التزييت المبدئي أهميةً بالغةً في محركات المولدات ذات الأسطوانات الكبيرة مثل سلسلة كامينز كي-١٩. فـ٦٠٪–٨٠٪ من التآكل الإجمالي طوال دورة الحياة يحدث أثناء مرحلة التشغيل الابتدائية. كما يحمي النظام أيضًا محامل الشاحن التربيني، ويمنع انسداد الدوار بعد إيقاف المحرك عندما يفقد المضخة الزيتية الرئيسية ضغطها.
يمكن تلخيص العلاقة بين التزييت المبدئي والتزييت الهيدروديناميكي على النحو التالي: مضخة التزييت المبدئي تُهيِّئ الأساس. فهي تسمح بحدوث التأثير الهيدروديناميكي منذ جزء الألف الأول من الثانية عند بدء دوران عمود المرفق. وبذلك، تحوِّل التلامس التصاعدي المعدني-المعدني أثناء التشغيل الابتدائي إلى دوران مدعوم بغشاء زيتي، وتعمل كميزة أمان هيدروستاتيكية بالغة الأهمية تمدِّد فترات الصيانة الشاملة.
تعتمد التزييت القوي لمجموعات مولدات الديزل على أربعة أركان مترابطة بشكل وثيق:
المبدأ الذي ينص على أن ضغط التزويد ≠ الضغط الهيدروديناميكي أساسيٌّ ولا ينطبق فقط أثناء التشغيل الأولي، بل يمتد ليشمل كامل نطاق التشغيل المستقر عند القدرة الاسمية. وإتقان هذه آليات التزييت شرطٌ لا غنى عنه لتحقيق عمر خدمة طويل وموثوقية عالية لأنظمة توليد الطاقة بالديزل ذات الأهمية الحاسمة.
شركة شانغهاي أوتيفو للمعدات المحدودة
الموقع: www.outevo.com

تقدم شركة شنغهاي أوتيفو للمعدات المحدودة حلول إمداد طاقة مخصصة للتطبيقات الصناعية. وتوفِّر مجموعات المولدات الديزل الخاصة بنا كهرباءً موثوقة ومستقرة مع إنتاجٍ على مدار ٢٤ ساعة يوميًّا ودعمٍ على مستوى البلاد. اطلب عرض سعر اليوم.
Copyright © Shanghai Outevo Machinery Co., Ltd سياسة الخصوصية